SOLUTION / 压装与装配工艺
压装与装配工艺:
压力与位移,过程可见。
围绕压力与位移组织压装控制流程,每个环节都有明确的条件与动作。
快进接近快速接近工件
接触感知确认接触状态
压装执行按工艺执行
保持阶段按工艺保持
退回复位等待下一循环
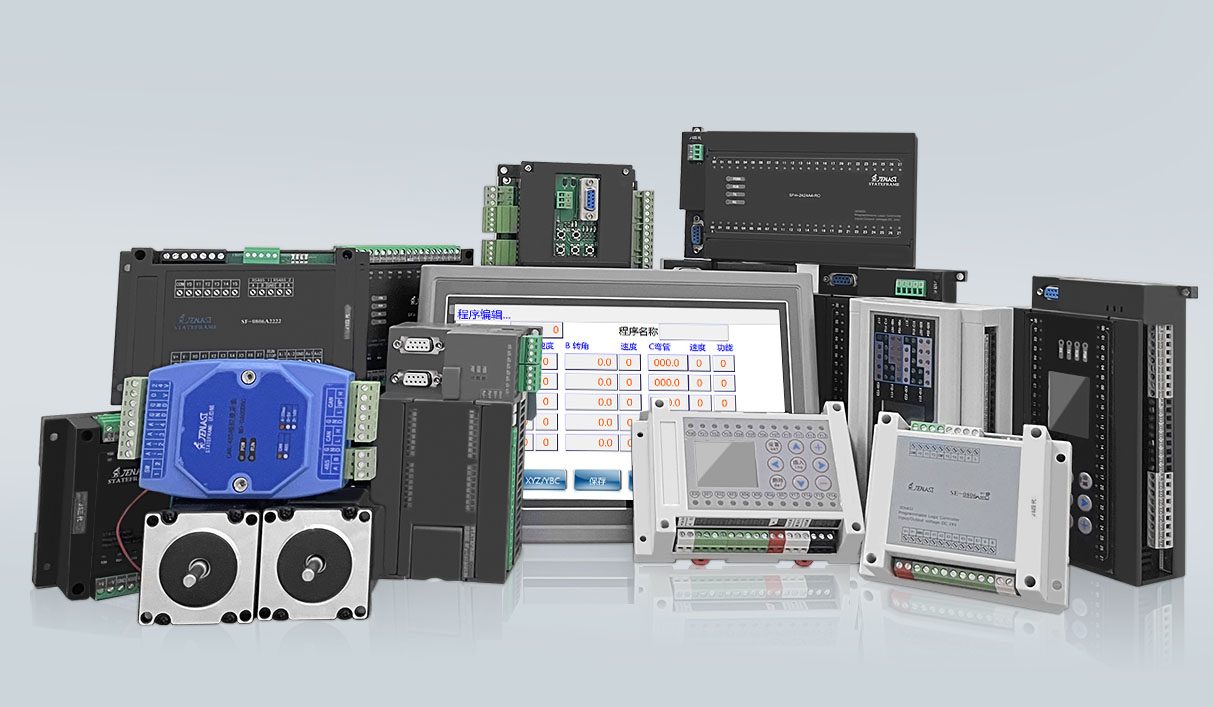
过程可见
压力与位移,过程可见。
压装工艺关心过程:接触在哪、压到哪、保持多久。围绕压力与位移组织控制流程,让每个环节都有明确的条件与动作。
判定要求与数据记录方式,根据工艺文件确认。
控制要点
01
接触点判定
接触点判早了会误压,判晚了会压空行程。判定条件要用压力阈值与位移变化一起看。
02
多段速度
快进、压装、保压、退回各段的速度与切换条件分开定义,过程才可控。
03
判定与分流
合格、不合格、需复检三种去向要在流程图上写死,避免人为放行。
04
记录与追溯
记录哪些量、按件还是按批、保存多久,先定要求再谈实现。
| 过程控制 | 伺服压机控制系统 | 压力 + 位移双闭环,0.1%FS 压力精度、0.01mm 位移重复精度。 |
|---|---|---|
| 整线逻辑 | 中文可编程控制器 | 上下料、转运与压装的衔接由控制器组织。 |
| 结果上传 | 扩展模块 / 软件 | 经 Modbus 或上位机软件接入 MES 与记录系统。 |
| 工装确认 | 现场评估 | 压力位移信号怎么取、工装重复精度够不够,先确认再谈改造。 |
配置为方向性建议,具体型号与点位数按设备实际情况确认。
实施路径
01读工艺文件
拿到压力、位移、保压时间与判定要求,确认哪些是硬指标。
02确认传感与工装
压力与位移信号怎么取、工装重复精度够不够,这一步决定方案上限。
03画流程
把压装过程拆成可判定的环节,每个环节给出进入与退出条件。
04仿真与试压
先仿真验证顺序,再用工件试压校准判定线。
05批量验证
小批量跑一段时间,看判定稳定性再放量。
常见问题
压装曲线要存多久?+
取决于质量追溯要求。是否需要逐件记录、保存周期多长,一般在项目初期和工艺、质量部门一起定。
老压机能不能改造?+
多数可以。改造的关键不是换控制,而是把压力与位移信号取出来,并确认机械部分的重复精度是否够用。