SOLUTION / 包装机械
包装机械:
节拍与顺序,都在一张图上。
定量、封口、输送分拣——把包装节拍与顺序画进流程图,构建、验证后再进现场。
供料物料 / 空瓶到位
定位停止并保持位置
充填 / 作业定量或按序执行
封口 / 输出完成包装动作
循环复位并继续节拍
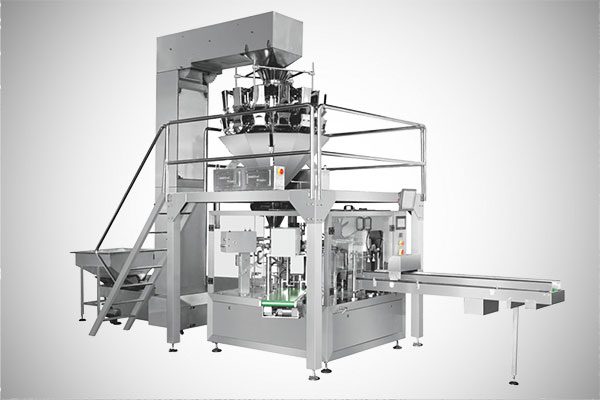
节拍与顺序
节拍与顺序,都在一张图上。
包装机械讲究节拍与顺序:定量、封口、输送分拣,每个环节的条件与动作都在流程图中组织,工程师确认逻辑后构建,仿真验证节拍配合。
官网首页提供工件夹紧、输送分拣、定量灌装三个交互示例,可直观了解流程图如何驱动控制。
控制要点
01
同步与跟踪
物料在输送上不停,控制要知道「这一段现在是哪个工件」。位置跟踪做不准,分拣就会错位。
02
定量的稳定性
定量靠时间、靠容积还是靠称重,直接决定控制方式与节拍上限。
03
缺料与卡料
缺料要停、卡料要退,两种情况的处理方式完全不同,图上必须分开写。
04
换规格
长度、数量、温度这些随规格变化的量抽成参数,换规格只改参数不动流程。
| 节拍与顺序 | 中文可编程控制器 | 主流程管节拍,子流程管单环节动作。 |
|---|---|---|
| 跟踪与计数 | 扩展模块(高速计数) | 编码器信号接入高速计数,位置跟踪才做得准。 |
| 定量与温控 | 扩展模块(模拟量) | 称重、压力与温度信号经模拟量模块接入。 |
| 换规格参数 | 编程与上位机软件 | 规格参数界面化,换规格不改流程。 |
配置为方向性建议,具体型号与点位数按设备实际情况确认。
实施路径
01定节拍
先算清目标产能与单件动作时间,节拍定不下来,控制方案无从谈起。
02拆环节
把一台包装机拆成供料、计量、封口、输出几个环节,分别定义条件。
03画流程
主流程管节拍,子流程管单环节动作,异常单独分支。
04仿真验证
在仿真中跑连续循环,检查节拍配合与缓存逻辑。
05现场调试
先单机后联线,按环节逐个验证再提速。
常见问题
节拍跟不上怎么办?+
先分清是机械动作慢、还是逻辑在等信号。流程图能把等待点标出来,多数节拍问题不是控制算得慢,而是某个条件定义得太保守。
换规格频繁,程序要重写吗?+
把与规格相关的量(长度、数量、时间)抽成参数,换规格时改参数而不改流程,这是包装设备最常见的做法。